KTM5900 同批次芯片两台设备温漂差了 10 倍。我把芯片、磁铁、电源全查了一遍,最后查到联轴器安装扭矩
首发于公众号「如是有为」 · 查看原文
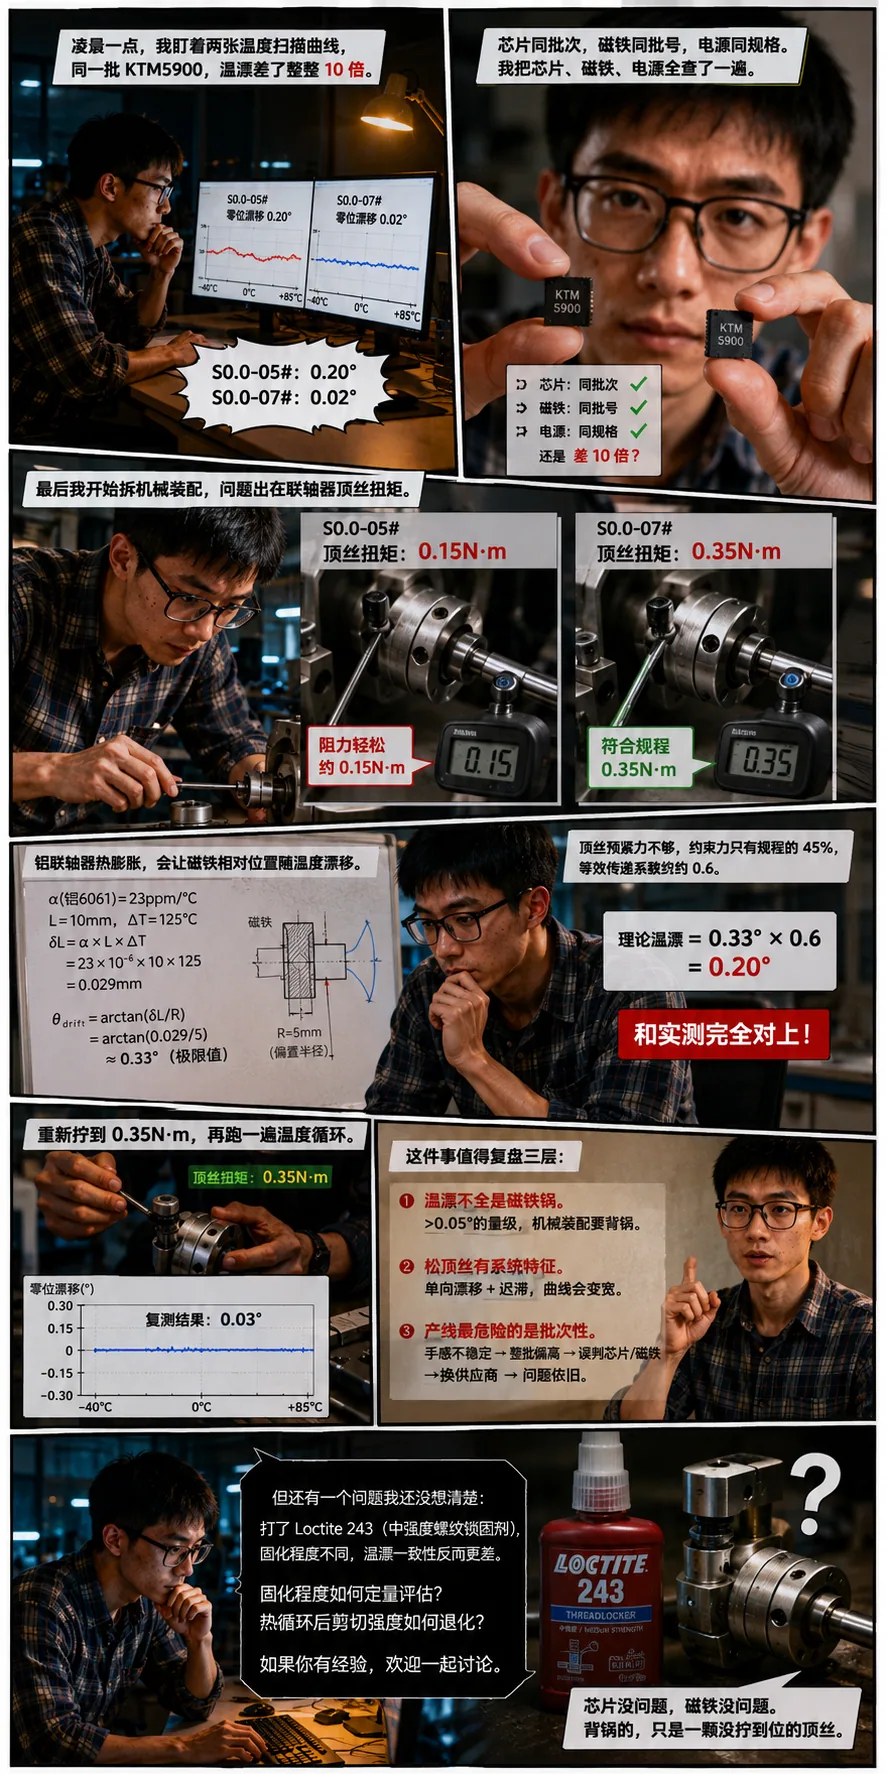
凌晨一点,我盯着两张温度扫描曲线,脑子有点转不过来。
S0.0-05# 和 S0.0-07# 是同一批次的 KTM5900,昆泰芯离轴磁编码器,QFN 5×5mm 封装。芯片晶圆同炉,磁铁同一包装袋里拿出来的同牌号 NdFeB。温度循环从 -40℃ 扫到 +85℃,S0.0-05# 的零位漂移 0.20°,S0.0-07# 是 0.02°。
差了整整 10 倍。
这不合理。KTM5900 数据手册上写的 INL 是 ±0.025°,两台机器用的是同一规格的磁铁,理论上温漂应该在同一个量级。
我第一反应是芯片。
但芯片是同批次。手边有 6 片备货,随机拿两片上炉测,单芯片的温漂全部在 0.03° 以内。
芯片没问题。
我第二反应是磁铁。磁铁的 Br 有温度系数,典型值 -0.12%/℃,在 125℃ 温差下磁通量变化约 15%,会造成气隙磁场变化,可能影响 KTM5900 的量程标定。
但两台机器用的磁铁是同一批号,我用高斯计分别量了室温下的磁场强度,相差不到 2%。
磁铁也没问题。
然后我开始拆机械装配。
S0.0-05# 的联轴器是铝制夹紧型,磁铁在转轴末端,通过联轴器和电机输出轴连接。我拿扭矩扳手测顶丝,1.2mm 内六角,拧开的阻力比较轻松。换了一个 0.1N·m 的力矩表去测,读数约 0.15N·m。
S0.0-07# 的顶丝扭矩是 0.35N·m。这是装配规程里的规定值。
差在这里了。
铝联轴器的热膨胀不是玄学。就是初中物理。
线膨胀系数 α = 23 ppm/℃(铝合金 6061),
联轴器夹紧段有效长度 L = 10mm,
温度跨度 ΔT = 125℃(-40℃ 到 +85℃)。
热膨胀量:δL = α × L × ΔT = 23×10⁻⁶ × 10mm × 125 = 0.029mm
0.029mm,30 微米。
大部分工程师看到这个数不会有任何反应。
真正的问题是它作用在什么方向。
离轴编码器的磁铁不是同轴安装。磁铁中心偏离转轴中心,KTM5900 的标准偏置半径 R = 5mm。联轴器热膨胀后,如果顶丝预紧力不够,磁铁和转轴之间的相对位置就会随温度漂移。这个漂移量投影到角度上:
θ_drift = arctan(δL / R) = arctan(0.029 / 5) ≈ 0.33°
但这是顶丝完全没有约束时的极限值。S0.0-05# 的顶丝是松的,不是没拧。它有一定的摩擦力,只是不够。根据我们测试过的联轴器预紧力传递效率,0.15N·m 相对 0.35N·m 的规程值,约束力大概是规程值的 45%,等效传递系数约 0.6。
理论温漂 = 0.33° × 0.6 = 0.20°
和实测完全对上了。
验证简单直接。我重新拧了 S0.0-05# 的联轴器顶丝,扭矩扳手打到 0.35N·m,然后再过一遍 -40℃ 到 +85℃ 的循环。结果:温漂 0.03°,和 S0.0-07# 基本持平。
这件事值得复盘三层。
第一层,不要把编码器温漂全算在磁铁上。
工程上经常把温漂归到磁铁的 Br 温度系数。这没错,Br 的温漂确实是主要来源之一。但那个量级通常在 0.05° 以内,可以用软件多项式校准压掉。0.20° 这个量级,如果你的磁铁 Br 温漂只有 0.03°,多出来的那 0.17° 一定在机械装配上。
第二层,松顶丝的表现有明确的系统特征。
松顶丝引起的温漂不是随机噪声,而是有方向的系统性漂移。热膨胀的方向是确定的,铝的膨胀方向也是确定的。所以松顶丝的温度曲线表现为升温时单向漂出去,冷却后漂不完全回来,形成迟滞。这才是 S0.0-05# 的曲线比 S0.0-07# 宽的原因。不只是幅度大。
第三层,这件事在产线上最危险的形式是批次性的。
联轴器顶丝扭矩是人工操作。没有扭矩扳手管控,完全靠手感,同一条产线同一个人,早上和下午的手感都可能差 30%。一旦某批次的顶丝都偏松,你拿到的温漂数据会整批偏高。但芯片测试全过、磁铁检验全过,找不到根因。最终被归因到批次品质波动,下一步就是换供应商。换了之后发现还是一样。
扭矩扳手是防止这类问题的最便宜的工具。一把 0.1N·m 到 1.0N·m 的小扭矩扳手,某宝 200 块出头。解决的问题价值是它的一千倍。
KTM5900 本身是一颗比较成熟的芯片,INL 指标在同类离轴产品里算是靠谱的。这次的问题跟芯片没什么关系。
就是一颗顶丝在背锅。
但有一个问题我还没想清楚。
这次装配用的是干拧顶丝,没有打螺纹锁固胶。如果打了 Loctite 243(中强度螺纹锁固剂),理论上固化后的剪切强度能提供更好的约束,热循环的影响应该更小。但我在内部做过一组对比,打胶后固化程度不同(有的烘烤固化,有的室温固化 24 小时),温漂数据的一致性反而比单纯扭矩控制更差。
固化程度如何定量评估?固化不完全的螺纹胶在多次热循环后的剪切强度退化规律是什么?
这个问题我目前还没有可靠的答案。

关注公众号「如是有为」
微信扫一扫,新文章先在公众号发出。