KTH71这种国产磁编码器参数已经能打,但瑞士客户真正卡的是批次追溯和8D闭环
首发于公众号「如是有为」 · 查看原文
前一天晚上,群里还在聊国产编码器。
机器人、工业自动化、国产替代、高端传感器。
有人问:
“KTH71这种国产磁编码器能不能替进口?”
“16bit够不够?”
“±0.1°在欧洲能不能打?”
这些问题都正常。
资本市场喜欢参数。
因为参数好讲故事。
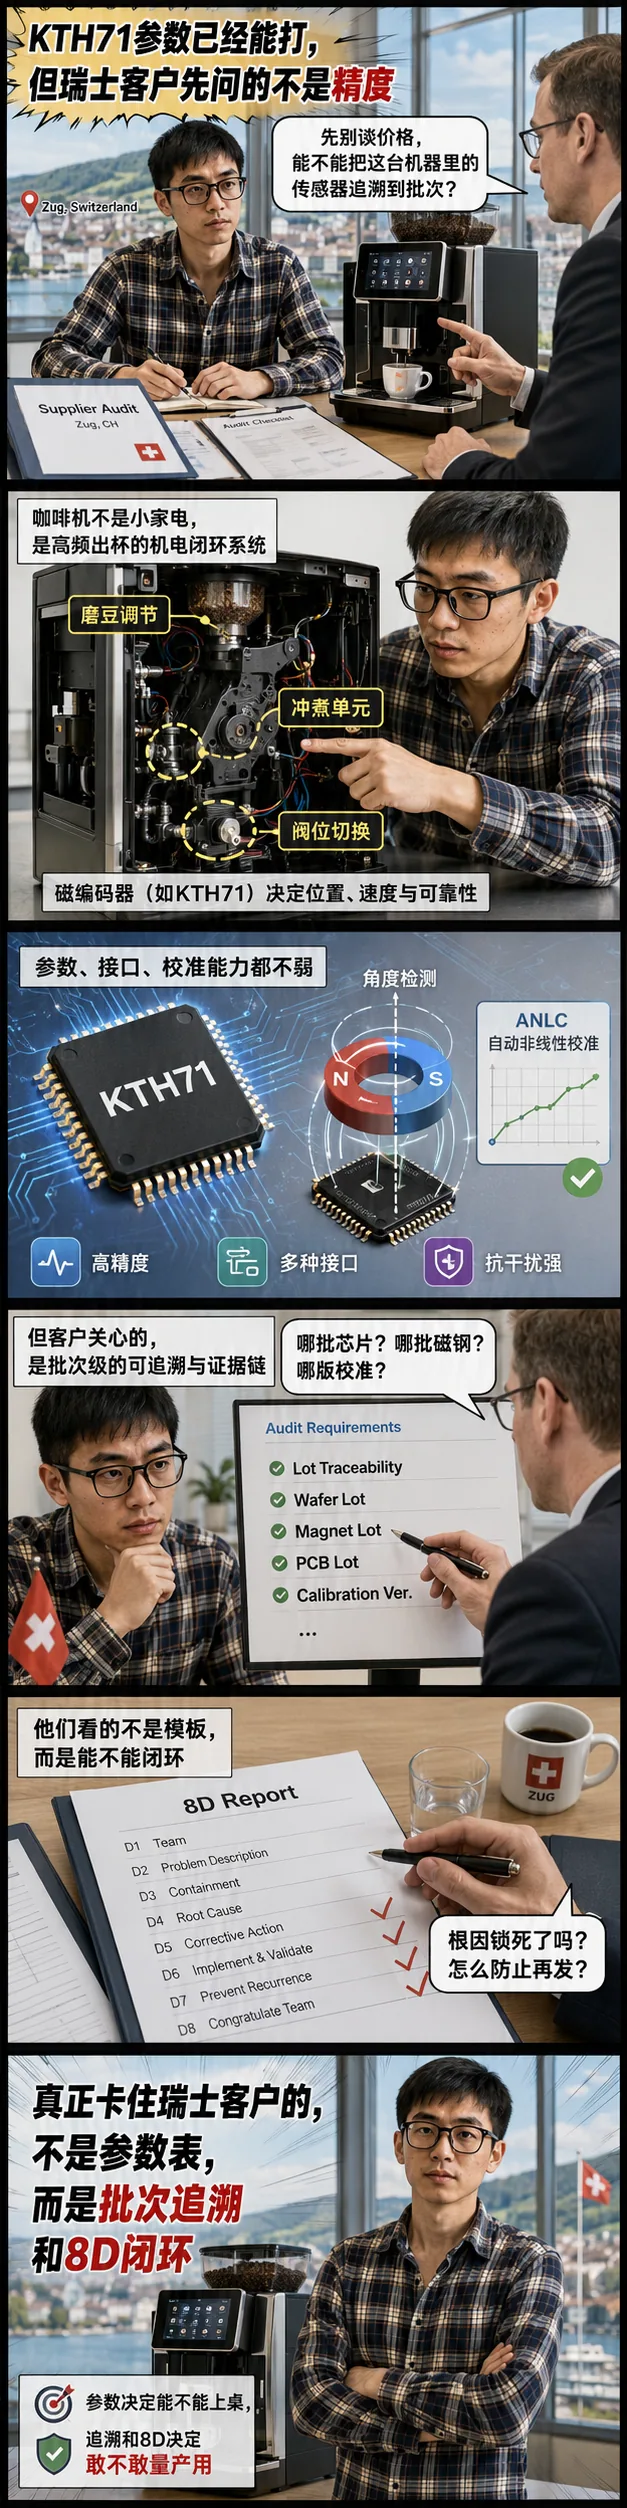
但第二天下午,在瑞士 Zug 附近一间会议室里,一个生产商用全自动咖啡机的客户,把问题问得很不一样。
客户质量经理第一句话不是价格。
也不是分辨率。
而是:
“Pick one shipped unit and show full traceability.”
翻译一下:
随便抽一台已经出货的产品,把这颗编码器相关的完整追溯链拉出来。
会议室安静了两秒。
因为这句话比“你精度多少”难回答得多。
参数表是研发写的。
追溯链是整个公司写的。
02|为什么是瑞士咖啡机?因为这不是“小家电”
很多人一听“自动咖啡机”,第一反应是:
这不就是家电吗?
但瑞士这一带的商用全自动咖啡机,不是淘宝上几千块的家用机器。
它们面向的是酒店、机场、连锁餐饮、办公室、便利店、自助咖啡点。
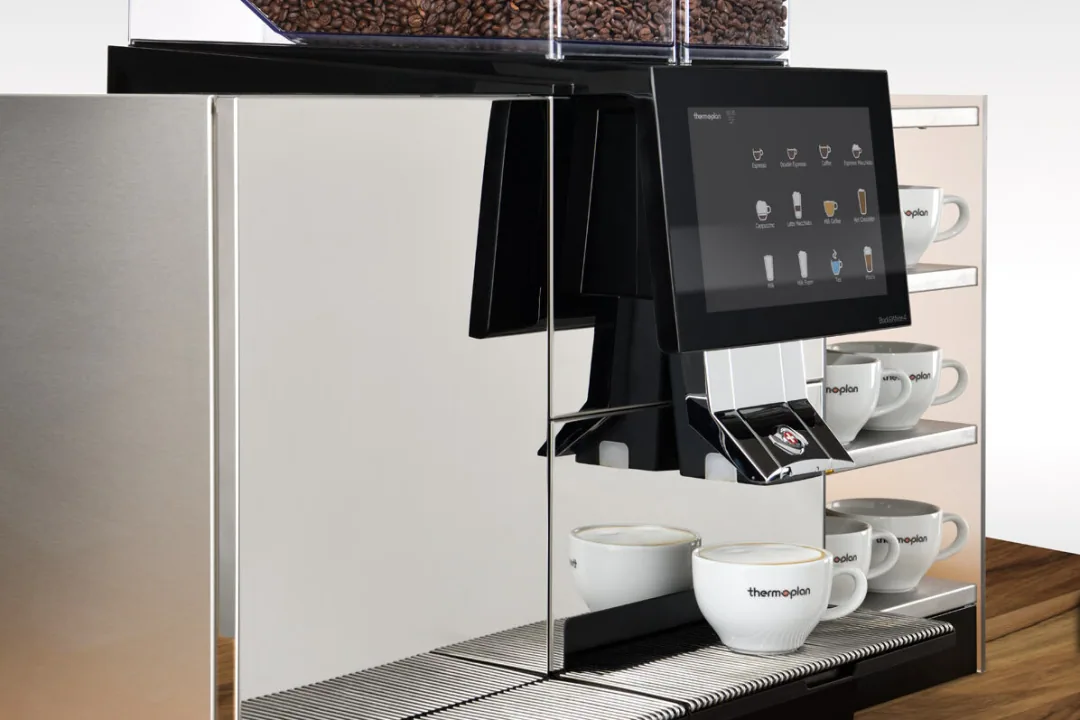
Thermoplan 官方介绍里,Black&White4 面向中高日需求,单日可到500杯,应用场景包括餐厅、酒店、烘焙店、便利店和快餐店。Eversys 官网的表达更直接:从第1杯到第1000杯,味道不能变,而且要在高流量咖啡馆、快餐和办公室场景下保持一致性、速度和可靠性。
所以客户关注的不是:
“今天能不能出咖啡。”
而是:
第1杯、第300杯、第800杯,机构动作是不是还在同一个窗口里。
这时候编码器就很关键了。
它不是整机里最贵的东西。
但它一旦漂、松、误判,机器表现出来的故障会非常难看。
冲煮单元不到位。
磨豆粗细偏掉。
粉量判断异常。
清洗循环中断。
旋转阀位置不准。
客户看到的不是“编码器误差”。
客户看到的是:
这台机器今天又停了。
03|咖啡机里哪些地方会用到位置反馈?
商用全自动咖啡机里,位置反馈不是一个点,而是一堆点。
第一个是磨豆粗细调节。
高端商用机器会对磨盘间隙做自动或半自动调节。磨盘间隙不是随便动一点都行,它直接影响萃取时间、粉径分布和口感稳定性。
第二个是冲煮单元。
冲煮单元要完成进粉、压粉、注水、泄压、退饼、复位。这个机构里有电机、齿轮、丝杆、凸轮、密封圈和导轨。位置判断错了,轻则压粉不一致,重则机器报错停机。
第三个是粉量/剂量判断。
有人讨论过 super automatic coffee machine 里的 dosimeter 用 Hall sensor 判断冲煮单元里咖啡粉是否足够;如果传感器误判,机器会把已经磨好的咖啡粉直接丢掉,不进入冲煮。(Electronics-Lab)
第四个是多路阀和清洗机构。
商用咖啡机里有热水、蒸汽、奶路、清洗液路,阀位不到位就可能出现味道串、奶路清洗失败、冲洗循环异常。
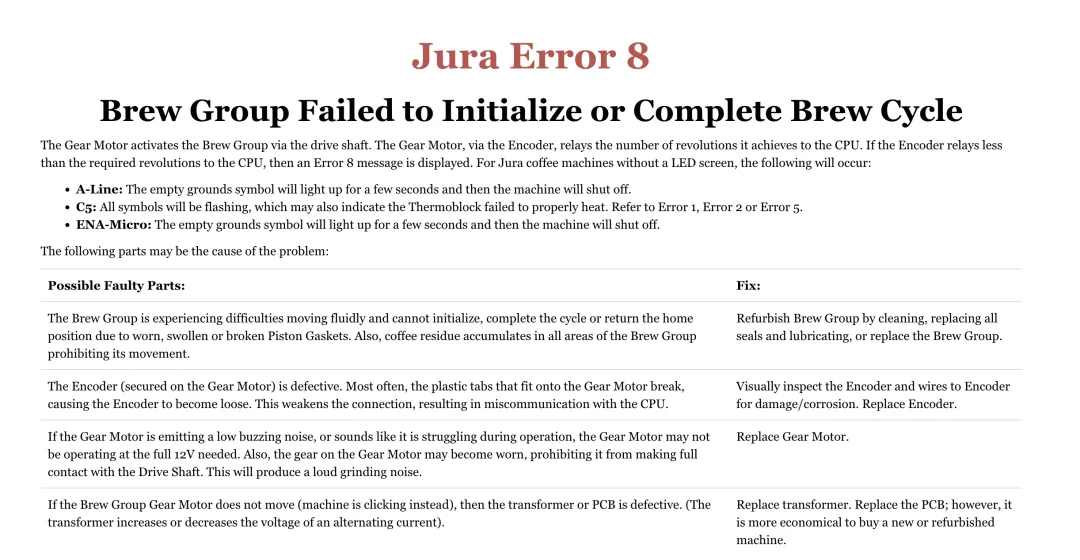
公开维修资料也能看到类似位置反馈问题。Jura Error 8 的维修说明里提到,冲煮单元如果不能初始化、完成循环或回到 home position,可能与密封圈、咖啡残渣、齿轮电机、编码器等有关;其中编码器松动或损坏会导致与 CPU 的通信/反馈异常。(jura-parts.com)
这些不是为了说某个品牌有问题。
恰恰相反,这说明一个事实:
自动咖啡机已经是一个小型机电闭环系统。
水泵、锅炉、磨豆器、冲煮单元、阀组、传感器、软件状态机,全都耦合在一起。
所以瑞士客户看编码器,不会只看一个“角度精度”。
他们会问:
你放到这台机器里,能不能撑住量产和售后。
04|KTH71参数为什么说“已经能打”?
先把KTH71说清楚。
它不是24bit那条叙事。
KTH71系列公开资料强调的是16位高速高精度磁编码器、自动非线性校准 ANLC、补偿参数写入 MTP,以及优于 ±0.1° 的绝对精度。 MEV 对 KTH7111/KTH7112 的介绍也提到,这类芯片是16位 Hall 磁角度传感器,ANLC 用来补偿安装和磁体变化带来的误差,KTH7111/KTH7112 面向不同磁体拓扑,支持 ABZ、UVW、PWM、SPI/SSI 等接口。
这就很适合咖啡机这种场景。
为什么?
因为咖啡机里的位置控制,大部分不是高速机器人伺服。
它更像:
中低速执行机构。
强环境干扰。
长期重复动作。
塑料件和金属件混合。
温度、湿度、粉尘、油脂、清洗剂共同存在。
在这种环境里,16bit本身并不低。
16bit单圈分辨率是:
单个计数对应:
如果一颗磁编码器校准后绝对角度误差能做到 ±0.1° 量级,那对应大约18个count。
单看数字,这个误差对很多咖啡机执行机构已经足够小。
真正难的不是这个。
真正难的是:
这18个count在第1台、第1000台、第10000台机器上,分布是不是可控。
这就是“参数能打”和“工业客户敢用”之间的差别。
05|KTH71真正有价值的,是ANLC解决了咖啡机场景里的装配误差
磁编码器的基本原理看起来很简单。
霍尔阵列采集磁场的两个正交分量:
然后通过:
算出角度。
但工程现场不会这么理想。
磁钢会偏心。
磁钢会倾斜。
气隙会变化。
PCB和磁钢之间的相对位置会有装配公差。
塑料支架受热会轻微变形。
霍尔offset、AFE增益、ADC参考都会随温度漂。
最后你得到的 ()、() 就不是理想圆,而是一个带偏移、椭圆化、谐波畸变的轨迹。
这时候直接 atan2,角度误差就会出现周期性非线性。
常见表现是:
1次谐波。
2次谐波。
4次谐波。
甚至和结构件装配位置相关的局部误差。
ANLC的价值就在这里。
它不是让你在PPT里多写一个功能。
它是在承认一个现实:
量产装配不可能每台都完美。
咖啡机里尤其如此。
机器内部空间紧凑,机构件多,磁钢、PCB、支架之间的定位并不总是像实验室夹具那样漂亮。
如果每台机器都靠外部MCU做复杂补偿,量产成本、工装复杂度和软件维护都会上来。
如果编码器芯片内部能完成非线性误差测量、补偿计算,并把结果写到内部 MTP,对量产是有实际价值的。昆泰芯官网对KTH7101的描述正是这个方向:通过寄存器或引脚触发校准流程,芯片自动完成非线性误差测量与补偿参数计算,并写入内部 MTP。
所以我说KTH71这类国产磁编码器参数已经能打,不是因为“国产”两个字。
而是因为它开始解决真实工程问题:
不是单台样机准不准,而是一批机器装出来以后,角度误差能不能收敛。
06|算一笔咖啡机里的位置账:问题根本不在bit数
很多人喜欢争16bit还是24bit。
但放到咖啡机里,先算一笔账。
假设磨豆粗细调节机构在270°机械转角内,对应0.7mm磨盘间隙调节范围。
那么每1°对应:
如果角度误差是 ±0.1°,对应磨盘间隙误差大约是:
这个量级已经比很多塑料齿轮背隙、丝杆间隙、磨盘磨损、咖啡豆硬度变化带来的影响小得多。
再看冲煮单元。
假设某个冲煮单元通过齿轮电机和丝杆推动活塞,一圈机械转动对应1.5mm线性位移。
如果位置反馈能做到0.1°角度误差,对应线性位移约:
这当然不代表冲煮单元真实精度能到0.4微米。
不可能。
真实系统里,密封圈摩擦、咖啡粉阻力、齿轮背隙、塑料件弹性变形会远远大于这个数字。
但这个计算说明一件事:
在咖啡机执行机构里,传感器分辨率经常不是第一瓶颈。
第一瓶颈是量产一致性、环境鲁棒性、状态判断窗口和故障闭环。
也就是说,KTH71这类芯片如果参数做到这个水平,进入技术评估时已经不是“有没有资格上桌”的问题。
真正的问题变成:
客户敢不敢把它放进量产机型。
07|瑞士客户真正卡的第一关:批次追溯
客户拿出了一串序列号:
XXXX-2509……
然后问:
“这台机器里的角度传感器,能追到什么粒度?”
这句话很现实。
很多国内供应商理解的追溯是:
这批货是哪天出的。
哪张工单。
谁发的货。
但瑞士客户要的是:
这颗KTH71是哪一批芯片。
磁钢是哪家供应商哪一批。
PCB是哪一批。
SMT哪条线贴的。
回流炉曲线是哪一版。
ANLC校准是哪台工装做的。
校准程序版本是多少。
MTP写入是否成功。
EOL测试角度误差曲线还在不在。
老化测试有没有覆盖高温和湿热。
出货时绑定到哪台整机、哪个客户订单。
这不是形式主义。
这是为了回答一个售后问题:
如果某批机场咖啡机连续报冲煮单元位置错误,到底是单台故障,还是批次风险?
没有追溯,工程师只能猜。
有追溯,工程师至少能圈范围。
比如现场回来20台故障机。
追溯后发现:
18台用的是同一批磁钢。
或者同一台ANLC校准工装。
或者同一个PCB批次。
或者同一版校准程序。
那处理方式完全不一样。
你可以只锁定400台风险机。
也可能必须召回4000台。
这就是为什么瑞士客户先问追溯。
因为追溯系统决定了客户出了问题以后,是精准止血,还是全身输血。
08|第二关:8D闭环不是模板,是客户判断你会不会复发的方法
客户接着问:
“过去12个月有几起客户投诉?”
销售回答:
“Three cases.”
客户没有继续听销售解释。
他直接说:
“Show me all three 8D reports.”
注意,不是问有没有8D模板。
是看真实8D。
ASQ 对8D的解释是:8D是一种问题解决模型,目标是通过识别根因来建立永久纠正措施;它通常包含D1到D8,有些组织会加D0规划阶段。(ASQ)
客户看8D时,最关心的不是封面。
他会直接翻:
D2:问题描述有没有量化。
D3:临时围堵有没有保护客户。
D4:根因有没有验证。
D5:永久措施有没有选择和验证。
D6:措施有没有实施并验证有效。
D7:有没有防止再发。
如果D4写:
possible component abnormality
客户通常会皱眉。
因为“possible”在工程语境里,经常等于:
根因没锁死。
一个合格的咖啡机场景8D,不能只写:
“更换编码器,问题消失。”
这不叫根因。
更像是临时处理。
真正能让客户放心的8D,至少要写到这种颗粒度:
故障发生在第多少杯之后。
是否集中在清洗循环后。
机器内部温度是多少。
编码器原始角度有没有跳变。
SPI通信有没有CRC异常。
磁场幅值有没有接近报警阈值。
ANLC补偿参数是否一致。
故障样品和正常样品的角度误差曲线差异在哪里。
失效件是否集中在某个芯片lot、磁钢lot、PCB lot或校准工装编号。
这才叫闭环。
客户要的不是你道歉。
客户要的是:
你证明这个问题不会再回来。
09|KTH71这种芯片本身能解决一部分问题,但解决不了质量体系问题
中立地说,KTH71这种国产磁编码器放到商用咖啡机场景里,有几个优势, 并且据我所知已经进入瑞士市场。
第一,非接触。
咖啡机里有粉尘、油脂、水汽、清洗剂。非接触磁角度检测比电位器、机械触点更适合长期寿命设计。
第二,接口灵活。
SPI适合读绝对角度。
ABZ适合给主控做增量计数。
PWM适合低成本状态输出。
UVW对小型BLDC执行器有价值。
MEV资料里也提到KTH7111/KTH7112支持ABZ、UVW、PWM、SPI/SSI等接口。(MEV Elektronik GmbH)
第三,ANLC对量产友好。
咖啡机内部安装空间不宽裕,磁钢和PCB相对位置不可能每台都完美。ANLC的价值,就是把一部分装配误差在芯片内部补偿掉。
但它也有边界。
KTH71解决不了齿轮箱背隙。
解决不了冲煮单元润滑不足。
解决不了密封圈膨胀。
解决不了咖啡粉把机构卡住。
解决不了线束EMC做得很差。
更解决不了供应商没有追溯和8D体系。
所以瑞士客户看KTH71,不会只看:
“你这个芯片精度多少?”
他会看整套系统:
磁路设计。
磁钢规格。
PCB布局。
防水防粉尘结构。
线束EMC。
校准工装。
EOL测试。
老化验证。
批次追溯。
8D闭环。
这才是工业客户真正的筛选器。
10|咖啡机场景最怕的不是“坏”,而是偶发
咖啡机客户最怕什么?
不是完全坏掉。
完全坏掉反而简单。
报错。停机。换件。
最怕偶发。
早上冷机正常。
中午高峰期连续出杯300杯后异常。
清洗循环后恢复。
第二天又复现。
这种问题最折磨工程师。
因为它经常是多因素叠加:
锅炉热量传到机构腔体。
水汽进入连接器。
咖啡粉附着在运动部件上。
清洗剂残留改变摩擦。
塑料支架热变形。
磁钢气隙变化。
电机堵转电流上升。
电源纹波变大。
编码器原始角度偶发跳变。
这类问题如果没有追溯和8D,最后就会变成一句废话:
“现场环境复杂。”
客户最讨厌这句话。
因为这句话不能指导任何动作。
他们要的是:
哪批。
哪台。
哪种工况。
哪个根因。
怎么围堵。
怎么验证。
怎么防止再发。
这就是“瑞士客户真正卡批次追溯和8D闭环”的原因。
11|为什么这比价格更重要?
假设一颗磁编码器或编码器模块,给整机BOM省下几欧到十几欧。
听起来很香。
但商用咖啡机的售后成本完全不是这么算。
一台机器如果放在苏黎世机场、卢塞恩湖边酒店、Zug商业园区、连锁便利店里,停机一天不只是维修费。
它意味着:
现场服务人员出动。
客户投诉。
门店收入损失。
备件库存消耗。
品牌信任下降。
如果同一批机器出现重复故障,客户还要判断是否需要批量返修。
所以瑞士客户不会为了省一点芯片成本去赌。
他真正问的是:
如果这颗KTH71相关的位置反馈链路明年出问题,你今晚能不能告诉我影响范围。
能回答,才有资格谈量产。
不能回答,参数再好也只是在PPT里好看。
12|国产编码器出海,真正进入第二阶段了
我觉得这才是国产编码器现在最值得写的地方。
第一阶段,大家问:
能不能做出来。
分辨率多少。
精度多少。
接口全不全。
这些问题,KTH71这种产品已经开始能回答。
16bit、高精度磁角度、ANLC、MTP、SPI/SSI/ABZ/PWM这些能力摆在那里,说明国产磁编码器已经不是只能讲低价替代。(conntek.com.cn)
但第二阶段的问题更难:
客户敢不敢量产用。
出了问题能不能追。
8D能不能闭环。
PCN变更有没有纪律。
校准数据能不能保存。
失效样品能不能分析。
风险批次能不能圈定。
这不是单颗芯片能独自解决的。
这是供应链能力。
也是工业客户真正看重的东西。
13|最后一句
所以这个标题我愿意写得很直白:
KTH71这种国产磁编码器参数已经能打,但瑞士客户真正卡的是批次追溯和8D闭环。
参数决定你能不能进入客户第一页PPT。
ANLC决定你能不能把装配误差压进工程可用范围。
但批次追溯和8D闭环,决定客户敢不敢把你放进量产机器。
股市喜欢问:
“国产编码器有没有替代空间?”
Zug会议室里的客户问的是:
“如果明年这批咖啡机在机场报错,你今晚能不能告诉我是哪一批、为什么坏、会不会再坏。”
这两个问题之间,差的不是0.01°精度。
差的是一整套工业供应链能力。

关注公众号「如是有为」
微信扫一扫,新文章先在公众号发出。