一支没有数字的尺子,凭什么量到纳米?
首发于公众号「AI智能制造圈」 · 查看原文
机床上的精密部件 · 原理篇
光栅尺身上没有一行数字,就是一条刻满细线的尺子加一个读数头。它量位置靠三步:先把微小位移放大,再把光变成电信号,最后在信号里做细分。每一步都不玄,拆开看都是物理和数学。
01 第一步:两片细线叠加,位移放大一百倍
尺子本体叫标尺光栅,固定在床身上。玻璃或钢带上用光刻工艺刻满等间距的平行细线,常见栅距 20 微米,比头发丝细三四倍,肉眼根本分辨不出间隔。
读数头里还有一片差不多的刻线片,叫指示光栅。安装时让两片刻线错开一个很小的角度,比如 0.01 弧度。光穿过去时两片刻线互相挡光:挡得严的地方是暗带,透得开的地方是亮带,于是出现了远比刻线宽的明暗条纹。它叫莫尔条纹。
条纹宽度 = 栅距 ÷ 错开角度。栅距 0.01 毫米、角度 0.01 弧度,条纹就是 1 毫米宽,刚好放大一百倍。
—— 科普中国《光栅尺》词条
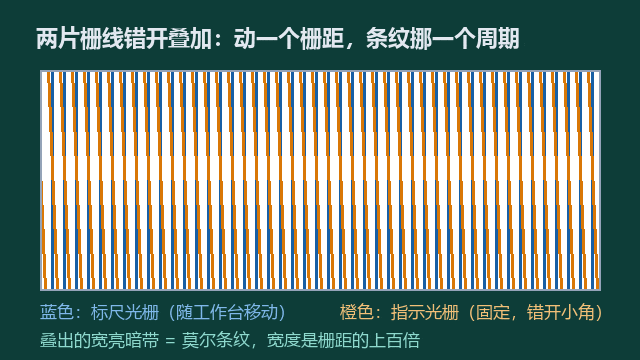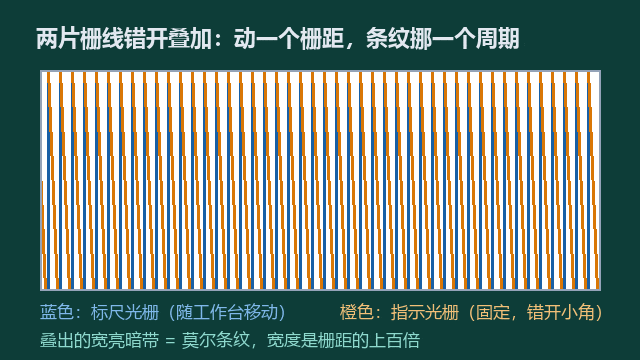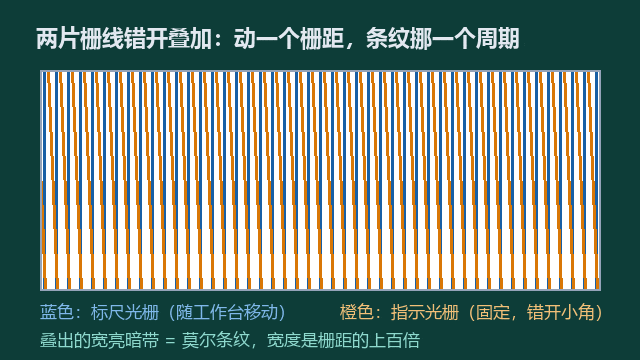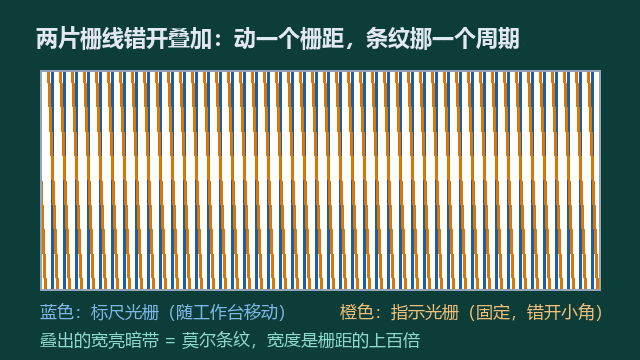
10 微米级刻线的动静,被放大成毫米级条纹的移动。光电元件看不清刻线,但看得清条纹。工作台每挪一个栅距,条纹正好挪一个条纹宽度,位移信息一点没丢。
02 第二步:光变成电,还得认出往哪边走
条纹亮暗变化被光电管接收,输出的是连续的正弦波:工作台匀速走,波形就匀速爬坡落谷。光栅尺的本质,是把位置问题变成了波形问题。
办法是沿条纹方向开四个观察窗口,间隔取条纹宽度的四分之一。这样得到四路信号,两两相位差 90°,取两路就是 sin 和 cos。正走时 sin 先到峰值,反走时 cos 先到峰。一比先后,方向就出来了。
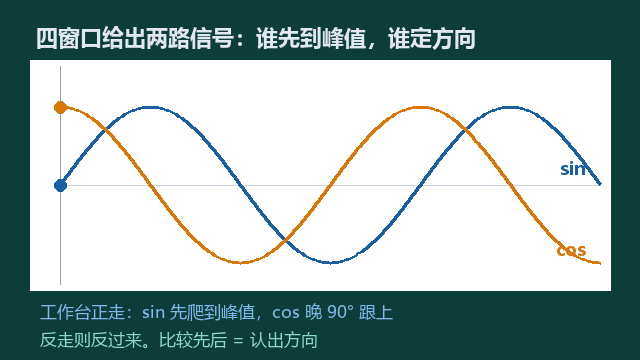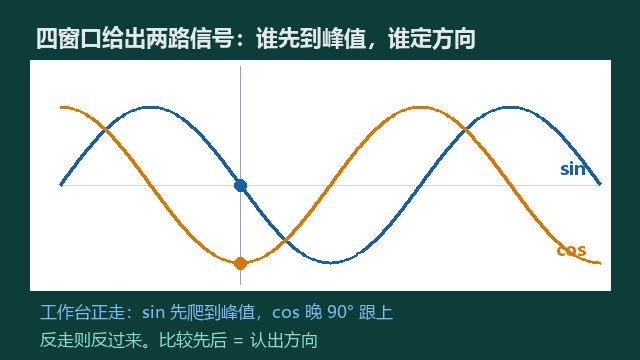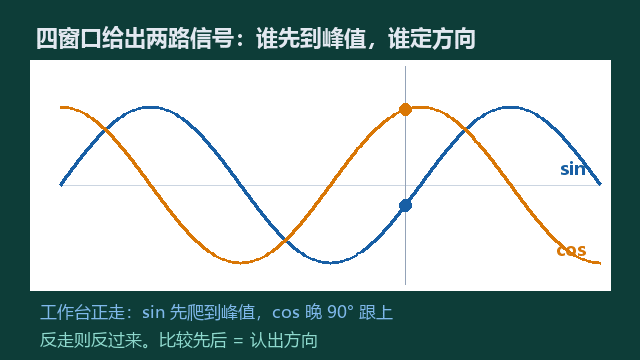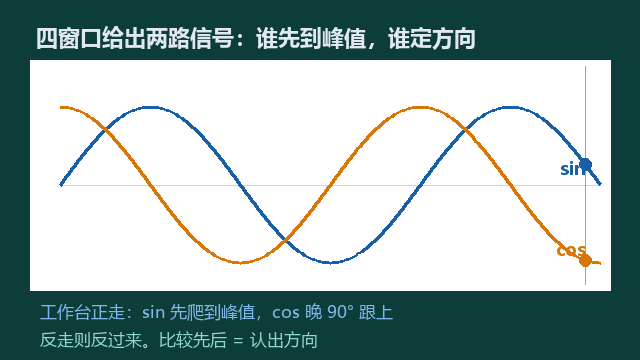
读数头里还有一条零位刻线。工作台每次经过它,计数归零一次,走了多少格才能换算成坐标。
03 第三步:一个周期里再切五百多份
数波形只能精确到一个周期,也就是 20 微米,对精密加工太粗。好在正弦波是连续曲线,周期内部可以做文章:电路实时测出波形当前处于周期的哪个相位,把 20 微米再均匀切分。
01 只数周期:一个波形数一次,分辨率就是 20 微米。
02 周期内 512 倍细分:除下来约 39 纳米。
03 sin 加 cos 定相位,任意时刻的插值才算得准。
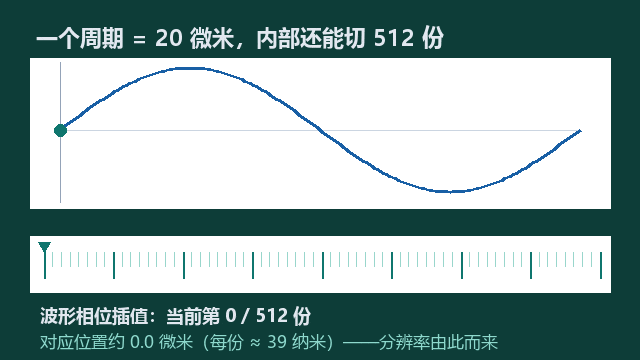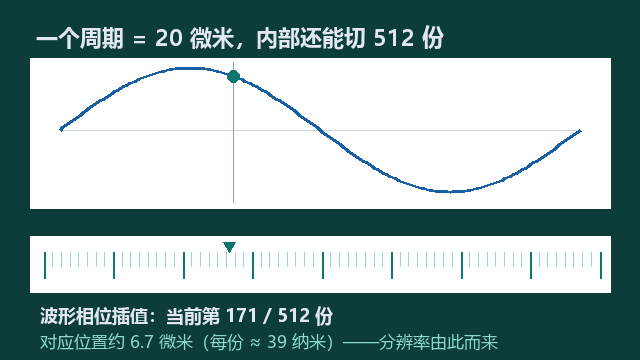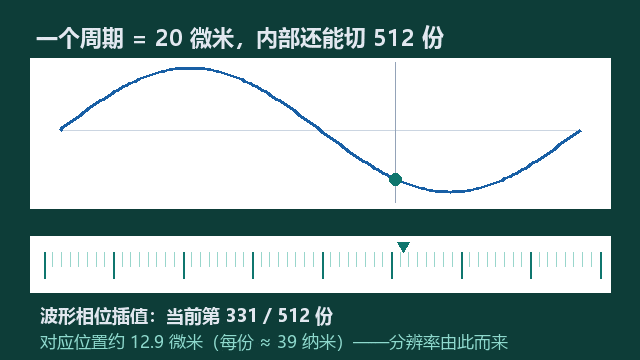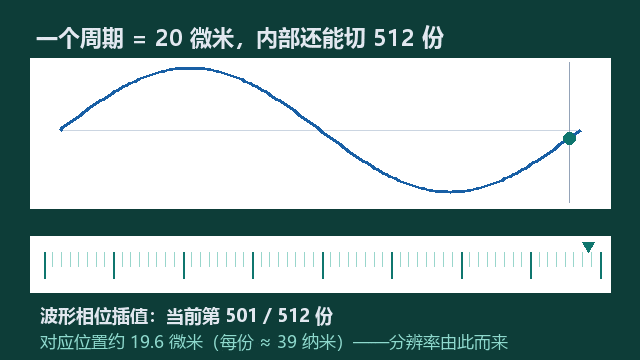
细分做出来的是分辨率,精度是另一回事。分辨率指尺子能显示多小的变化,精度指显示值离真实位置差多少。精度由三件事决定:栅线刻得匀不匀、装得正不正,加上温度稳不稳。宣传页上两个数挨着印,看的时候要分开。
04 它凭什么准:上千条刻线一起投票
莫尔条纹还送了一份礼物:平均效应。1 毫米宽的条纹由上千条刻线共同参与形成,个别刻线间距有误差,会被众多刻线平均掉。单根刻线做不到的均匀,大量刻线一起做到了。
这也是光栅尺难做的地方:刻划机自身的精度就是尺子的上限,批量一致性才是真功夫。国内中低端已经自主,长春禹衡的绝对式光栅尺分辨率做到 2.5 纳米;光刻机级的高精度场合,还在样品验证阶段。
Q 为什么机床要装两套位置反馈?
A 电机编码器测的是电机转了多少度,隔着丝杠和导轨,不知道工作台最终停在哪。光栅尺直接量移动部件,把传动链的误差全部排除在测量之外。
Q 绝对式和增量式差在哪?
A 增量式断电就忘了位置,开机要回零。绝对式带位置编码,断电重启不用回零,展会上的新品已支持 26bit 以上分辨率。
整条链路
放大成条纹,辨向靠相位,细分出纳米。
一支光栅尺,就这三步。
事实来源:科普中国《光栅尺》词条、百度百科《光学尺》词条(莫尔条纹公式、四窗口相位差 90°、平均效应);百度百科《光栅式线位移测量装置》(512 倍细分约 39nm);CCMT2026 展品评述(绝对式 26bit);今日头条产业分析(禹衡 JFT 2.5nm、光刻机级样品验证)
讲透了就点个关注。
下期拆机床上的下一个精密件。

关注公众号「如是有为」
微信扫一扫,新文章先在公众号发出。