机器人客户上市以后,做磁传感芯片的供应商会先遇到什么
首发于公众号「如是有为」 · 查看原文
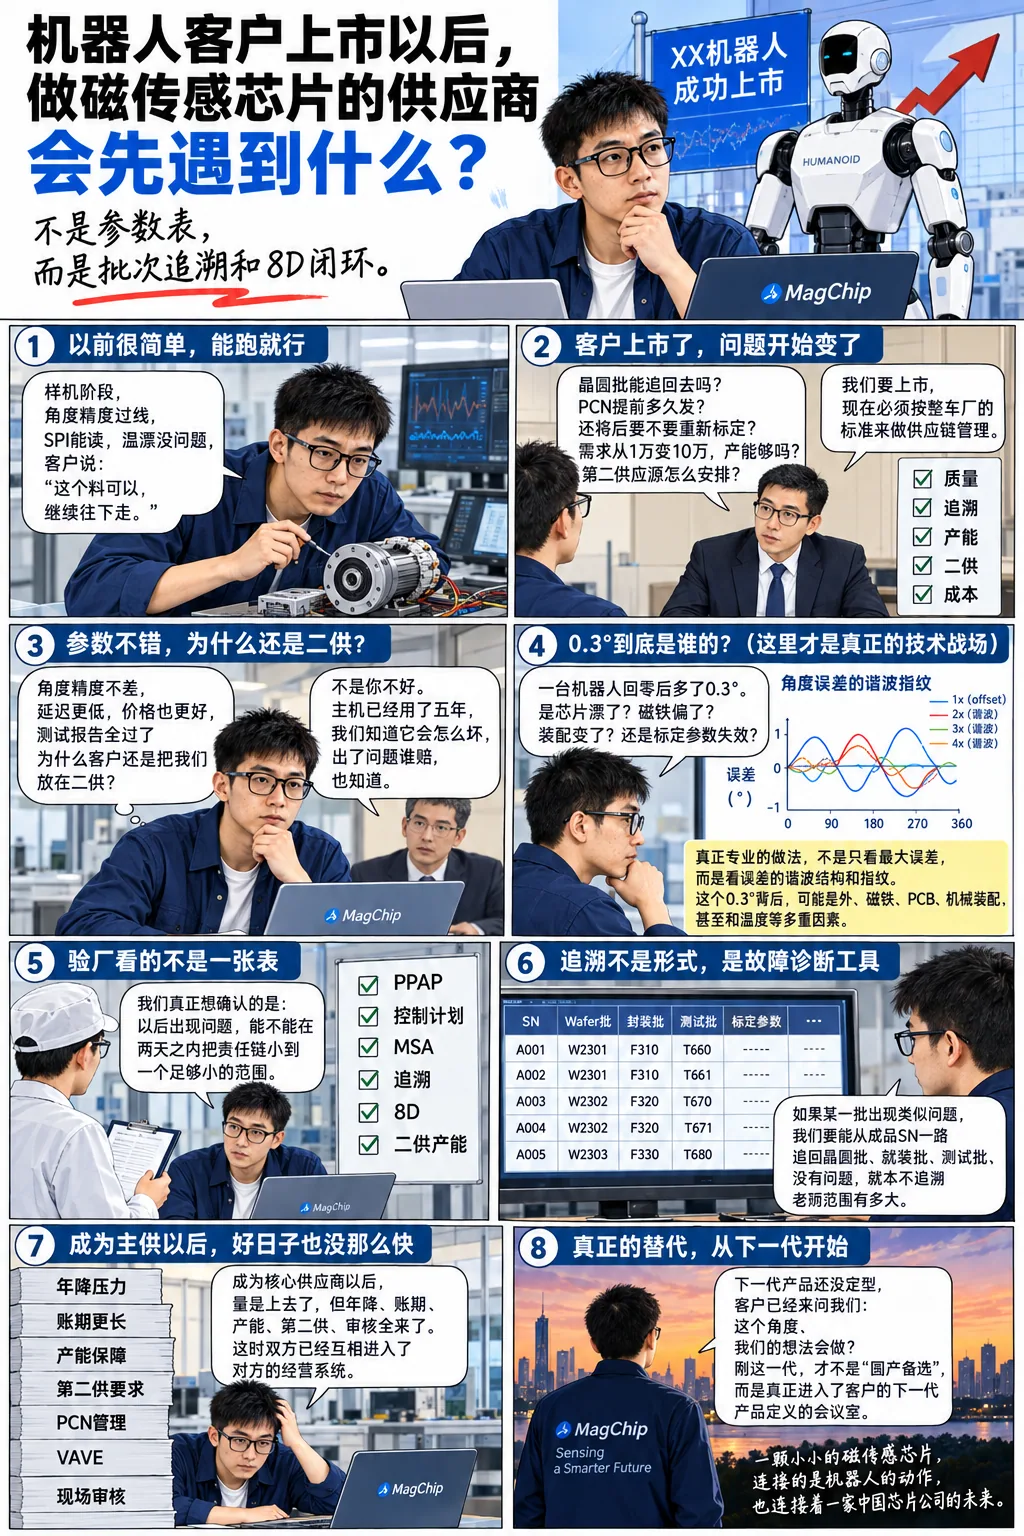
如果你是一家上海做磁传感芯片、磁编码器芯片的国产供应商,客户是一家杭州正在冲上市、或者刚上市的人形机器人公司,接下来最先发生的事情,往往不是订单突然变多,而是客户开始把你的工厂看得更细了。
以前样片装进关节,角度精度过线,SPI 能读,高低温没出大问题,项目就可以往下推。等客户真正开始准备几千台、几万台量产,问题会突然换一批:晶圆批、封装批、测试批能不能追回去?PCN 怎么管?一颗编码器返修以后原来的标定参数还能不能继续用?现场出现 0.3° 的角度偏差,到底是芯片、磁铁、装配还是标定?突然把需求从 1 万颗拉到 10 万颗,测试产能能不能跟上?
然后采购也会进来。明年能不能再降一点?账期能不能从 60 天做到 90 天?第二供应商怎么安排?
到了这里你才会发现,客户嘴里采购的是一颗磁传感芯片,实际上在挑的是一家未来几年能不能陪它量产、陪它处理质量问题、还能扛住供应链波动的公司。
这和实验室里选一颗“参数更好的芯片”,已经不是一回事了。
你的料都测过了,为什么还是二供?
这是国产芯片供应商最容易不服的一件事。
同样一颗磁编码器芯片,绝对角度精度不差,延迟更小,最高转速甚至还高一点,价格也低,客户端测试报告一项项都过了。研发也没说不能用,最后采购开会,还是一句:“先放二供。”
很多人第一反应是继续改产品。INL 再压一点,温漂再降一点,SPI 再提一点,下一版总该能把主供换掉了。
但客户不动主供,很多时候已经不是因为那颗芯片比你好。
原来的供应商用了五年,客户知道它什么时候会出问题;出了问题找谁,知道;哪个温度点会漂,知道;哪一代封装曾经有过什么毛病,也知道。甚至连它家 FAE 收到波形以后,是先让你查磁铁还是先查电源,客户都已经熟悉。
你带进去的是一颗测试结果很好的新芯片。
原来的供应商留下的是一套已经被验证过的故障边界。
量产里面,这两样东西并不等价。
一个已经知道会怎么坏的产品,经常比一个还不知道会怎么坏的产品更让人放心。
所以真正的国产替代,不是客户把你的料号放进 BOM 就结束了。更难的一关是:客户什么时候开始把原来压在主供身上的那部分责任,也慢慢压到你身上。
而磁编码器,恰好特别容易把这件事暴露出来。
那0.3°到底是谁的?
假设客户一台机器人膝关节跑了一段时间,回零以后发现多了 0.3°。
如果还是样机阶段,大家很容易把板子拆下来,测测芯片,说一句“芯片正常”,事情就过去了。
量产客户不会接受这个答案。
因为客户买的不是裸 die 输出的角度,而是电机轴最后那个角度。
这中间至少经过磁铁、机械中心、气隙、封装位置、模拟前端、正余弦通道、atan2、数字校准、模组标定和最终装配。最终 0.3° 是整条链一起给出来的。
这里有一个非常好用、也非常容易把“芯片问题”和“系统问题”分开的方法:别先盯最大误差,先看误差随机械角度怎么重复。
理想的磁角度传感器可以先抽象成两路正交信号:
最后得到:
实际产品当然不会这么漂亮。两路会有 offset、增益不一致和正交误差。先只保留一阶小量,可以写成:
这里最有意思的不是公式本身,而是把它送进 atan2 以后会发生什么。
对于小扰动,角度误差近似是:
最后那个常数项通常可以被零位校准拿掉。真正值得看的是前面几项。
两路 offset 会主要留下 1× 每转一次的误差分量;增益不匹配会留下非常典型的 2× 分量;正交误差在去掉固定零位以后,同样会在 2× 上留下很强的痕迹。
所以真正懂这个系统的人看到一条“±0.3°”曲线,不会先问:
“0.3°超没超规格?”
他先会看 FFT,或者至少把误差对机械角度展开,看 1×、2×、3×、4×分别有多少。
因为 0.3° 只是结果。
谐波结构才开始告诉你原因。
如果 2× 很漂亮地冒出来,第一批该查的是两路幅值和正交关系,而不是先去怀疑 MCU。如果 1× 随着模组重新装磁铁明显改变,那就该沿着中心偏置、磁场不对称、装配位置去查。如果高次谐波随着磁铁批次、气隙或者封装位置变化,那问题已经开始越过单纯的芯片通道失配,进入磁场空间分布和机械装配。
注意,这里不能机械地说“1×一定就是偏心、2×一定就是倾斜”。真实磁路比这个复杂,磁铁尺寸、传感器位置、on-axis/off-axis 架构、磁场模型都会改变各阶分量。但这套方法最大的价值是:它把一句模糊的‘角度不准’,变成了一组可以逐层排查的频谱指纹。
这就是客户为什么越来越爱问你整圈误差曲线,而不是只收一个最大值。
真正难回答的是:温度一变,它还是不是同一个误差
事情再往下走一层,才开始真正麻烦。
假设常温时 2× 很大,你把 gain mismatch 和 quadrature correction 做掉了,曲线漂亮了。客户马上会问:-40 °C 呢?125 °C 呢?
如果只是芯片内部两路增益随温度变化,这还是芯片能够处理的东西。但磁编码器是一个磁—机—电系统。磁铁剩磁随温度变,PCB、支架、轴、胶水的热膨胀系数不同,die 和磁铁之间的实际几何关系也会缓慢变化。
也就是说,你在 25 °C 校掉的并不一定是一个固定系数。
有些误差项本身也是温度的函数:
更麻烦的是,系统层面的机械参数也在变。
所以客户如果只问“你芯片温漂多少”,这个问题其实还停留在器件层。
真正做到机器人关节量产以后,应该问的是:
整圈误差频谱里的各阶系数,随温度怎么走?
这时候三温标定为什么会出现,就很好理解了。
不是因为“三温”这两个字听起来车规,也不是为了把测试做复杂,而是要判断这些谐波系数到底是一个常数,还是一个随温度漂移的函数。
再往后,量产策略就完全不同了。
如果主要误差来自每颗芯片自身相对稳定的 offset/gain/quadrature,那么芯片内校准解决一大部分问题是合理的;如果误差主要在磁铁和机械装配,那么你把裸芯片测得再漂亮,也代替不了模组 EOL 标定;如果同一个模组在拆装磁铁以后谐波系数明显改变,那么返修后继续沿用原来的校准参数,本身就可能是不成立的。
所以客户真正来审你的时候,问“返修以后是不是强制重新标定”,并不是质量部门喜欢走流程。
它背后其实是一个非常具体的技术判断:
你这组校准参数到底属于这颗芯片,还是属于“这颗芯片+这块PCB+这颗磁铁+这次装配”这一整个组合?
这个问题回答不清楚,后面的 SN 绑定、参数存储、返修流程、追溯逻辑全都会乱。
客户问到晶圆批的时候,关系已经不一样了
这也是为什么客户上市、进入真正规模量产以后,验厂会突然变得烦。
他不是突然迷上了表格。
他是在给上面那个 0.3° 找责任边界。
如果最终发现某一阶误差只集中在一批产品上,下一步自然要问:是不是同一封装批?是不是同一测试批?再往前能不能追回晶圆批?这一批当时的 wafer sort 数据有没有异常?同一批 die 放到另一批磁铁上还有没有这个特征?
这时候 traceability 就不再是“质量体系要求”。
它已经变成故障定位工具。
同样,GR&R 也不是拿来给审核员看的。如果你的 EOL 角度测试系统自己的重复性已经接近产品规格的三分之一甚至更差,那么今天看到的 0.3°,可能有相当一部分是你的测试机在动。你连

关注公众号「如是有为」
微信扫一扫,新文章先在公众号发出。